Подробная информация есть по ссылке промышленная покраска
Промышленная покраска представляет собой комплекс технологических операций, направленных на защиту и декоративное оформление поверхностей металлоконструкций, оборудования и изделий. Важную роль здесь играет последовательная технология подготовки, выбор материалов и строгий контроль за условиями нанесения и полимеризации. Справочная информация описывает последовательность операций, включающую подготовку поверхности, грунтование, нанесение слоя и контроль качества {LINKi} {ANCHORi} {URLi}. В процессе применяются методы очистки, обезжиривания, а также контроль за влажностью воздуха и температурным режимом в рабочей зоне.
Подготовка поверхностей и выбор материалов
Очистка и обезжиривание
Качество окраски во многом определяется степенью чистоты базовых поверхностей. Удаление пыли, масел и ржавчины проводится с применением сушильных или моющих средств, а иногда и абразивной обработки. В процессе исключается повторное загрязнение, что обеспечивает однородность сцепления покрытия с основой и минимизирует риск дефектов на этапе нанесения. При этом учитываются особенности металла, наличие оксидной плёнки и предварительная обработка поверхности.
Химическая обработка и предварительная защита
Некоторые типы изделий требуют химической обработки для повышения адгезии. Здесь применяются смеси, которые снимают поверхностные слои и стабилизируют микротрещины, после чего следует тщательная промывка и сушка. В отдельных случаях вводят финишную обработку зазорной зоны для снижения капиллярного проникновения влаги. Выбор материалов подчиняется совместимости с предшествующими слоями и экологическим требованиям производства.
Подыск материалов и совместимость покрытий
В наборе материалов учитываются характеристики основы, желаемый внешний вид и условия эксплуатации. Важна совместимость краски с грунтом, а также устойчивость к химическим воздействиям и механическим нагрузкам. Подбор состава может включать многослойные системы, где каждый слой выполняет специфическую задачу: от антикоррозийной защиты до декоративной отделки. В этом процессе соблюдаются регламенты по току воздуха, скорости нанесения и времени высыхания между слоями.
Технологические этапы окраски
Распыление и нанесение слоя
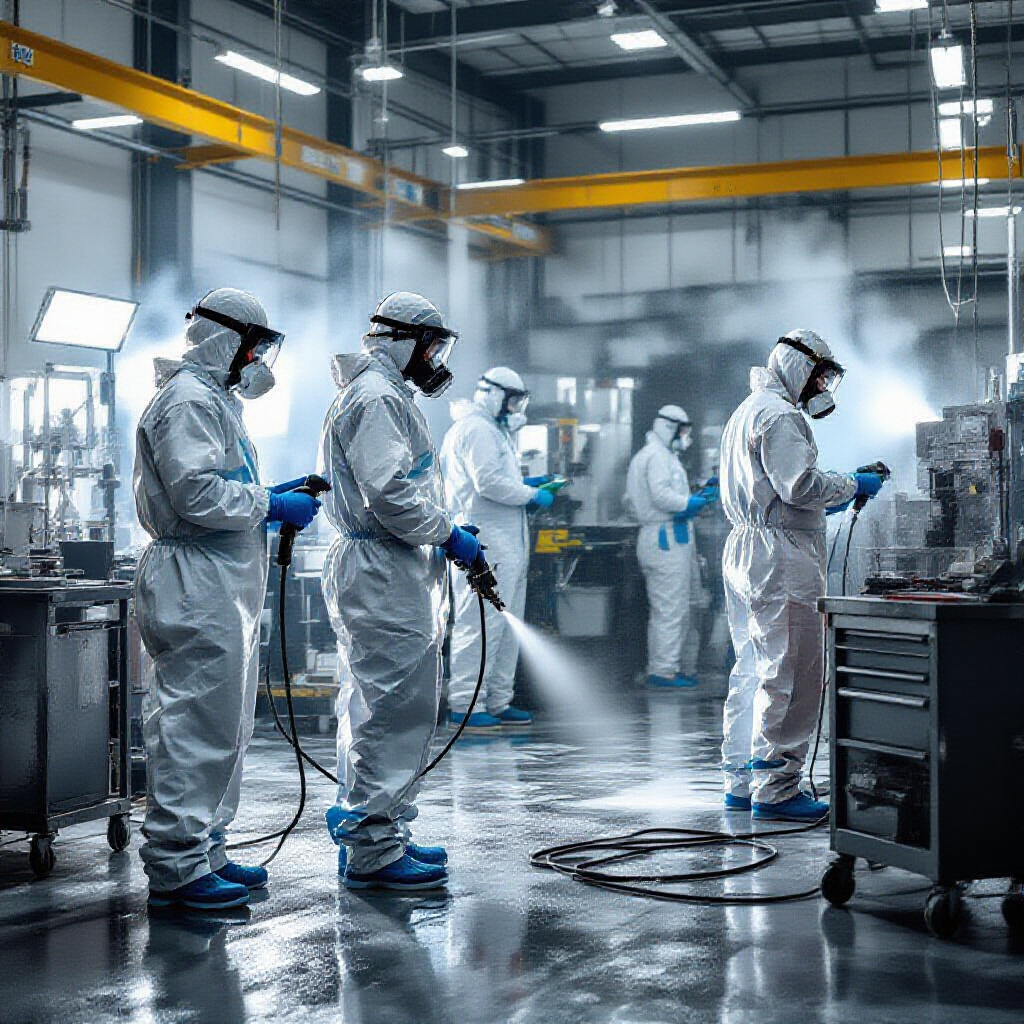
Процедура нанесения учитывает геометрию изделия, тип оборудования и требования к толщине слоя. Применяются автоматизированные или ручные системы распыления, обеспечивающие равномерное распределение материала. Важна точная настройка параметров, чтобы избежать подтёков, прожогов и непрокрасов по углам и швам. После нанесения следует выдержка для начального застывания, что снижает риск деформаций при следующем этапе.
Контроль толщины слоя
Контроль толщины производится методами неразрушающего контроля, включая портативные измерители и поверочные шаблоны. Нормы по толщине задаются для разных зон конструкции, с учетом функциональных нагрузок и условий эксплуатации. В процессе следят за единообразием слоя по всей поверхности и исключают перерасход материалов. При необходимости выполняются повторные проходы, но с сохранением общей последовательности работ.
Сушка и полимеризация
Стадия сушки зависит от состава покрытия и температурно-влажностного режима помещения. Некоторые системы требуют принудительной полимеризации в туннелях или камерах, другие высыхают естественным путём. Контроль времени высыхания и завершения полимеризации помогает предотвратить трещины и несовпадения оттенков. В конце проверяют сцепление и внешний вид, чтобы подтвердить готовность к эксплуатации.
Контроль качества и безопасность
Нормативная документация и тесты
Ключевые требования отражаются в регламентах на каждом этапе технологии. Проводится документация по складу материалов, параметрам нанесения и результатам тестирования. Контроль включает визуальный осмотр, измерение толщины, тесты на адгезию и проверку поверхности на дефекты. Такое сопровождение обеспечивает повторяемость процессов и возможность воспроизведения качества на разных участках.
Экологические и санитарные требования
Производственные участки оснащаются системами вентиляции и фильтрации для минимизации выбросов паров растворителей. Оборудование и зоны хранения соответствуют регламентам по безопасности труда, включая средства индивидуальной защиты и обучение персонала. В эксплуатации уделяется внимание сокращению отходов, утилизации материалов и контролю за уровнем пыли.
Контроль условий среды
Температура, влажность и чистота воздуха напрямую влияют на качество нанесения и время высыхания. Мониторинг этих параметров позволяет поддерживать стабильные условия на протяжении всей смены. При изменениях условий выбираются скорректированные режимы нанесения и сушки, чтобы сохранить однородность слоя и долговечность защиты. Итоговые выводы подчеркивают важность синхронной работы технологических участков, соблюдения регламентов по выбору материалов и параметров нанесения, а также постоянного контроля за состоянием оборудования и условий окружающей среды.